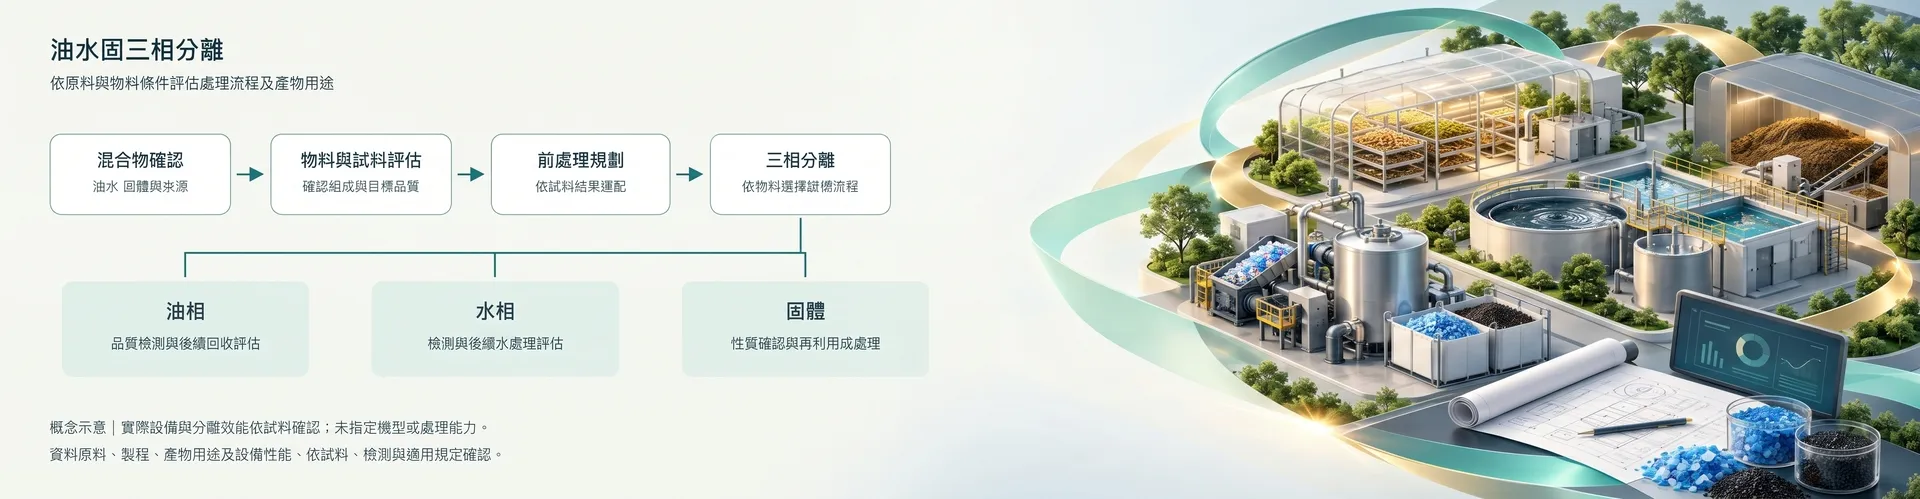
突破物理回收極限:廢塑膠化學回收與再生油精煉技術
傳統廢塑膠處理的瓶頸與化學回收的突圍
廢塑膠化學回收 技術成為突破這項瓶頸的關鍵解方。化學回收的核心在於透過熱力學與催化反應,將長鏈聚合物徹底解聚或裂解為單體或碳氫化合物。這種工藝不受限於塑膠原有的顏色、形狀或複合材質,能夠將低價值的混合廢塑膠轉化為高純度的化工原料。在無氧或微氧環境下,控制反應溫度介於 400°C 至 600°C 之間,廢塑膠能穩定裂解成高熱值的裂解氣與液態裂解油,徹底實現資源的閉環循環,為石化產業提供替代化石原料的永續方案。
熱裂解工藝:廢輪胎回收再利用與廢橡膠回收再利用的關鍵
橡膠製品的交聯結構使其無法像熱塑性塑膠一樣重新熔融塑形。在廢輪胎回收再利用領域,將廢輪胎破碎後進行熱裂解,是目前唯一能將其高值化物化的技術路徑。一條標準的廢輪胎裂解產線,能將廢胎轉化為約 45% 的裂解油、35% 的環保碳黑、10% 的鋼絲以及 10% 的可燃氣體。
在廢橡膠回收再利用的實務操作中,進料粒徑與反應釜內的溫度梯度控制是影響產率的兩大要素。通常會將橡膠破碎至 50mm 以下的膠塊,投入連續式迴轉窯裂解爐。反應釜內配備特製的抄板與導流結構,確保物料受熱均勻,避免局部過熱產生結焦。裂解過程中產生的氣體經過多級冷凝系統,液化為初級橡膠油。剩餘的不可凝氣體則可導回燃燒機作為熱源,大幅降低系統整體的能耗,達成能源自給自足的目標。
從裂解油到高價值產物:再生油精煉與廢塑膠再製石腦油
熱裂解產出的初級裂解油,通常含有較高的烯烴、膠質與硫、氮等雜質,顏色偏深且易氧化變質,無法直接應用於精密工業。這時必須導入再生油精煉技術,透過常減壓蒸餾、加氫脫硫與加氫裂化等石化製程,將初級油品升級。
在精煉過程中,透過精準控制分餾塔的溫度與壓力,可以截取不同沸點範圍的餾分。其中,沸點介於 30°C 至 200°C 的輕質餾分,即可產出純度極高的廢塑膠再製石腦油。石腦油是輕油裂解廠生產乙烯、丙烯等塑膠單體的關鍵基礎原料。將廢塑膠轉化為石腦油,再重新聚合為全新塑膠,這種「塑膠到塑膠」的化學回收路徑,能產出符合食品級包裝法規要求的原生品質塑料,完全擺脫了物理回收降級使用的宿命。
前瞻應用:航空燃油製造技術的永續佈局
隨著國際民航組織推動航空業減碳,永續航空燃油的市場需求呈現爆發性成長。利用廢塑膠裂解油作為原料,結合先進的航空燃油製造技術,已成為能源巨頭競相佈局的領域。
要將廢塑膠提煉成符合 ASTM D7566 國際認證標準的航空燃油,技術門檻極高。製程中需採用異構化脫蠟技術,改變碳氫分子的直鏈結構,增加支鏈,以大幅降低燃油的冰點,確保飛機在萬米高空的極低溫環境下,燃油仍能保持良好的流動性,不會結凍。嚴格的加氫精製工藝能有效去除油品中的氧、硫與芳香烴,確保燃燒時的穩定性與高能量密度。這項技術不僅解決了陸地上的廢塑膠危機,更為高空飛行提供了低碳足跡的綠色動力。
資源再生廠建廠規劃的評估要素
將前沿技術落地,需要嚴謹的工程設計與法規評估。一座具備商業運轉規模的化學回收設施,其資源再生廠建廠規劃必須涵蓋物料流、能量流、安全防護與環保排放四大面向。
選址方面,需考量周邊是否具備足夠的廢棄物收受量能,以及生產出的石腦油或燃油如何對接下游石化廠的管線或運輸物流。在工廠配置上,由於裂解與精煉涉及高溫高壓及易燃易爆物質,全廠必須採用防爆等級的電氣設備,並建置具備 SIL 安全完整性等級的 SIS 緊急停機系統。環保設施則是建廠規劃的重中之重,裂解過程產生的酸性氣體需配置雙鹼法脫硫塔,廢水需經過高級氧化處理,確保所有排放數據遠低於國家法定標準,方能順利取得設置許可與營運執照,保障投資效益與廠區安全。
FAQ
Q1:廢塑膠化學回收與傳統物理回收的經濟效益差異在哪裡?
A1: 物理回收的建置成本較低,但產出的再生塑膠粒物性會隨著回收次數遞減,主要應用於低階產品如垃圾袋或管材,利潤空間受限且易受市場價格波動影響。化學回收初期設備投資龐大,需建置高溫裂解爐與精煉塔,但其產出的廢塑膠再製石腦油或高品質燃油具有極高的市場定價權。這類產物能直接替代高價值的化石原料,應用於食品級包裝或高階電子零件材料,長期來看,化學回收能創造更穩定且豐厚的經濟迴圈。
Q2:廢輪胎熱裂解產出的碳黑,品質是否能與一般工業碳黑相比?
A2: 在廢輪胎回收再利用過程中產出的環保碳黑,其品質取決於裂解溫度的控制與後段的研磨造粒工藝。未經處理的初級裂解碳黑灰分較高,無法直接替代 N330 或 N660 等標準工業碳黑。透過酸洗脫灰與超細研磨技術,可以大幅提升其補強性能與分散性。升級後的環保碳黑已被廣泛應用於輸送帶、橡膠地墊、塑膠色母粒甚至新輪胎的胎側配方中,有效降低橡膠製品的碳足跡。
Q3:進行資源再生廠建廠規劃時,最常遇到的法規阻礙是什麼?
A3: 最主要的挑戰在於「土地使用分區」與「環境影響評估」。由於化學回收與再生油精煉製程兼具「廢棄物處理」與「石化製造」的雙重屬性,在多數國家的法規認定中,需設置於特定的甲種或特種工業區內。建廠前必須提出詳盡的排放模擬數據,證明其揮發性有機物與異味能被完全收集與處理。建議在資源再生廠建廠規劃初期,即導入專業環保工程顧問進行風險評估,並採用密閉式進料與 RTO 蓄熱式焚化爐等最高規格環保設備,以利順利通過審查。